 汽车零部件
变速箱壳体批量加工线建设
客户类型:华东地区汽车零部件配套厂
面临的问题
多品种小批量切换频繁,原工艺需三次装夹才能完成铣面、钻孔、攻牙与镗孔,重复定位带来的孔系同轴度波动大,返修率居高不下。
解决方案
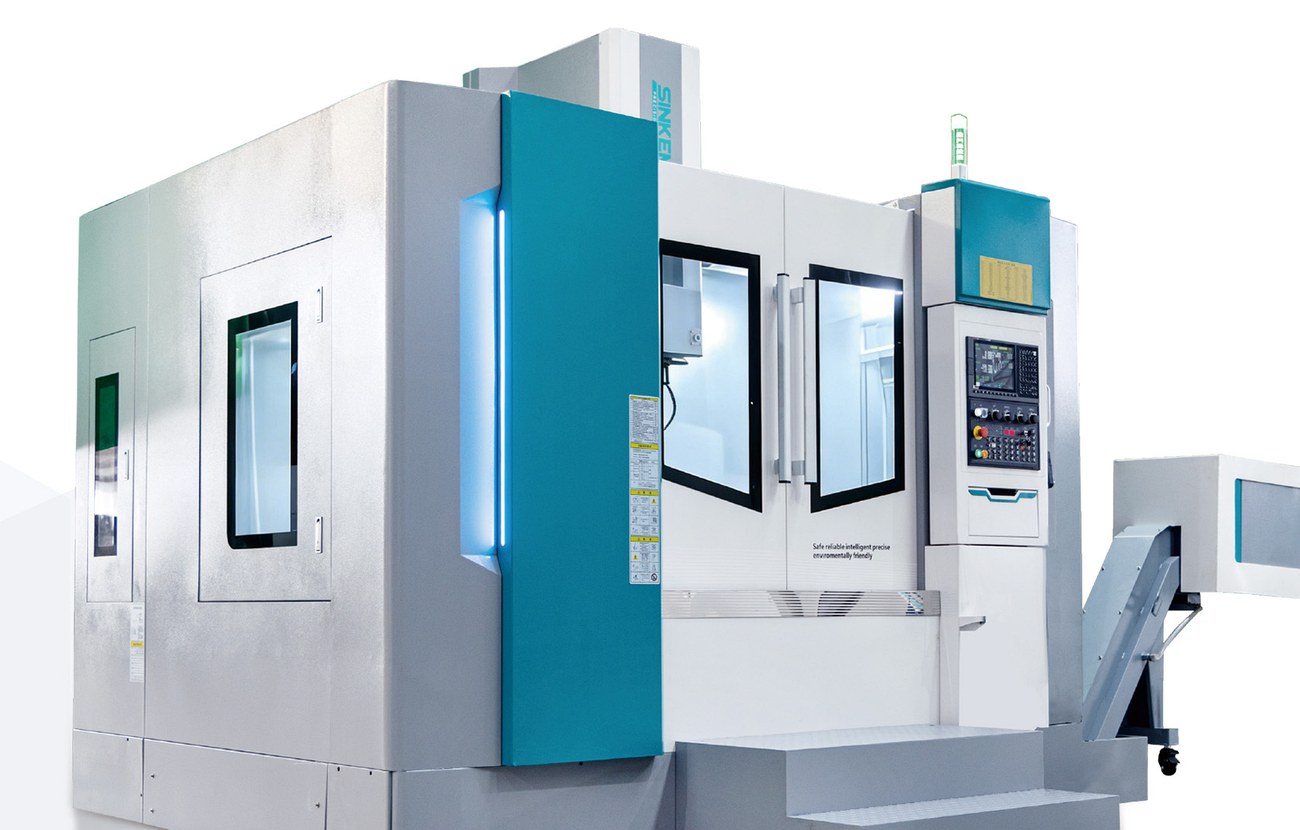
按工序集中原则组线:6 台 MV-1160 配盘式 24 把刀库与快换工装,一次装夹完成铣面、钻孔、攻牙、镗孔;主传动采用皮带 / 直联双选择,兼顾低速重切与高速精加工。
达成效果
装夹次数由 3 次降为 1 次,孔位一致性稳定在工艺要求范围内,换型时间明显缩短,返修率下降。
 扫码添加微信
微信同号 177-6171-2679