 电子通讯业
3C 腔体高速钻攻产能提升
客户类型:长三角通讯结构件加工厂
面临的问题
单件节拍要求紧,钻孔攻牙工序集中,原设备换刀慢、快移速度不足,产线瓶颈明显,刀具损耗偏快。
解决方案
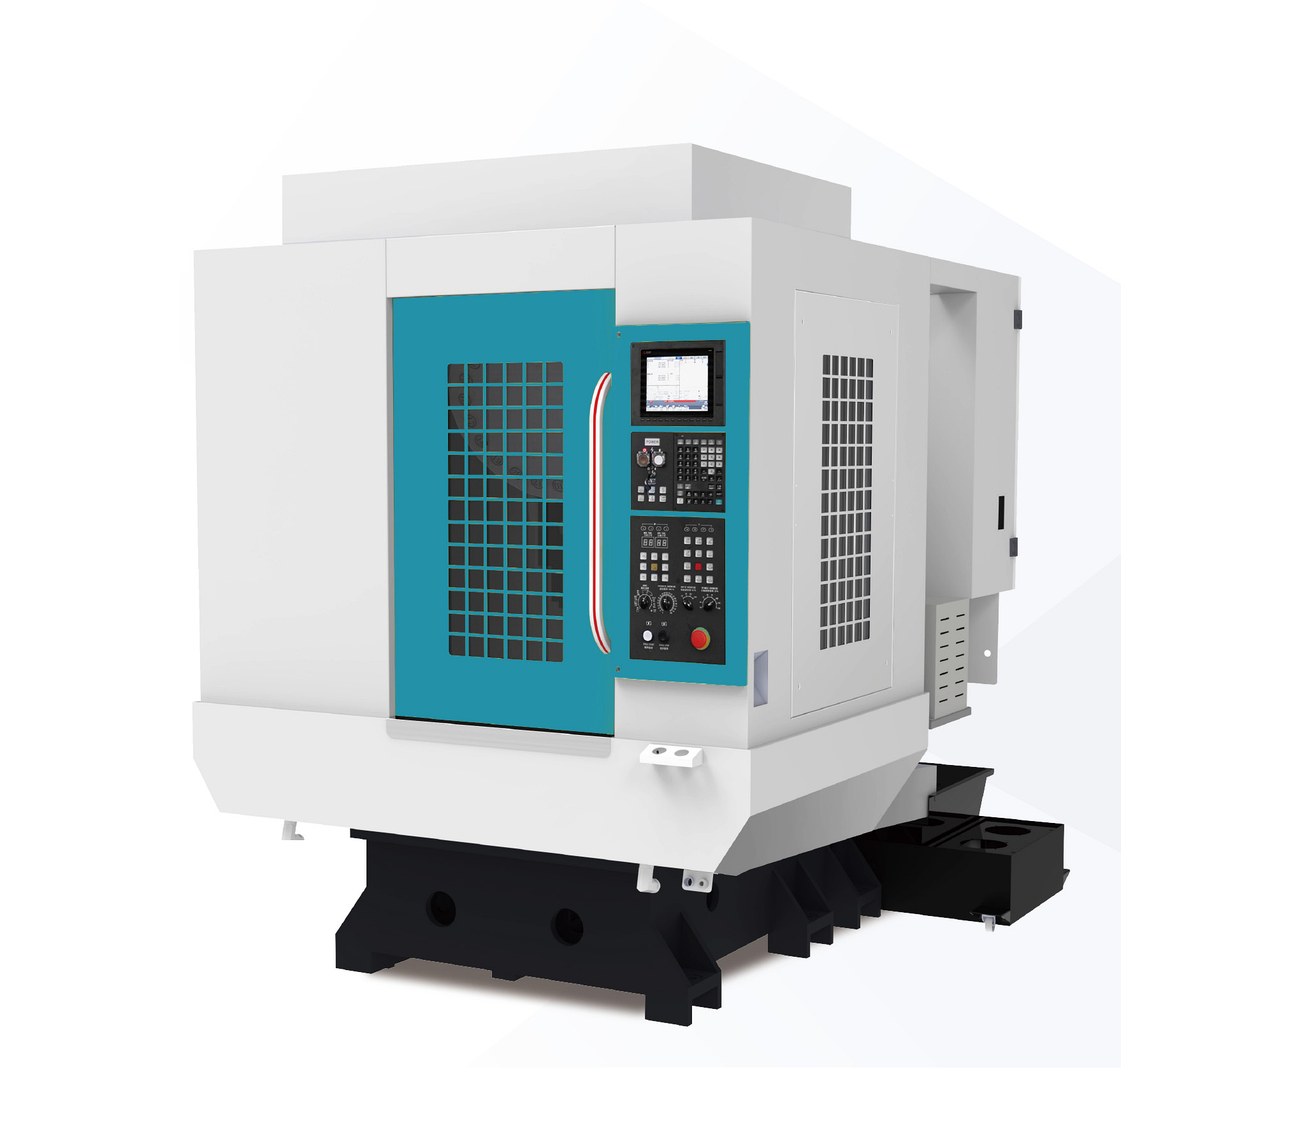
部署 10 台 TP-600:X/Y/Z 三轴快移 48 m/min,直联式主轴最高 20000 rpm(BT30),21 把夹臂式刀库、换刀时间 3 秒,配 FANUC 数控系统与环状喷水冷却。
达成效果
单件节拍明显压缩,攻牙稳定性提升,产线日产能提升,刀具损耗趋于平稳。
CASES BY INDUSTRY
不同行业关心的指标并不相同:批量件看节拍,箱体件看孔系精度,曲面件看联动性能。以下案例均按「机型 + 台数 + 问题 + 效果」的结构说明,便于对照自身工况。
电子通讯业
客户类型:长三角通讯结构件加工厂
单件节拍要求紧,钻孔攻牙工序集中,原设备换刀慢、快移速度不足,产线瓶颈明显,刀具损耗偏快。
部署 10 台 TP-600:X/Y/Z 三轴快移 48 m/min,直联式主轴最高 20000 rpm(BT30),21 把夹臂式刀库、换刀时间 3 秒,配 FANUC 数控系统与环状喷水冷却。
单件节拍明显压缩,攻牙稳定性提升,产线日产能提升,刀具损耗趋于平稳。
HOW WE WORK
每一个案例都从工件出发:先定材料、尺寸与节拍,再定机型、主轴、刀库与附件,最后用检测数据验收。
确认材料、尺寸、加工特征与精度要求,识别工艺难点。
依据工序集中度与批量选择钻攻、立加、卧加、龙门或五轴。
确定主轴转速、刀库形式、转台与测头等附件配置。
按客户工件进行试切,确认节拍与精度后再批量投产。
安装调试与操作培训,交付后持续跟踪设备运行状态。
 扫码添加微信
微信同号 177-6171-2679